Guide documentaire : aucun essai d’impression n'a été réalisé pour ce dossier. Les réglages cités proviennent des notices des fabricants ; ils ne constituent ni un profil universel ni les résultats de mesures effectuées par Zaphkiel World.
Quand une pièce en PETG se décolle, la réaction est souvent la même : augmenter la température du plateau, ralentir l’impression ou ajouter de la colle. Pourtant, le véritable problème est parfois à l’opposé. Sur certaines surfaces, le PETG adhère si fortement que retirer une pièce chaude risque d’endommager le revêtement. Une bonne première couche n’est donc pas celle qui colle le plus. C’est celle qui tient pendant l’impression et qui se détache ensuite sans brutalité.
Le plateau texturé de type PEI thermolaqué est régulièrement recommandé pour le PETG, notamment par Prusa. Mais « PEI texturé » ne désigne pas nécessairement une unique composition ni un comportement universel. Une plaque d'origine, un revêtement tiers et une surface satinée peuvent réclamer des précautions différentes. Les spécifications de la plaque et du filament priment sur toutes les valeurs trouvées dans un tutoriel général.
D’abord, savoir sur quoi on imprime
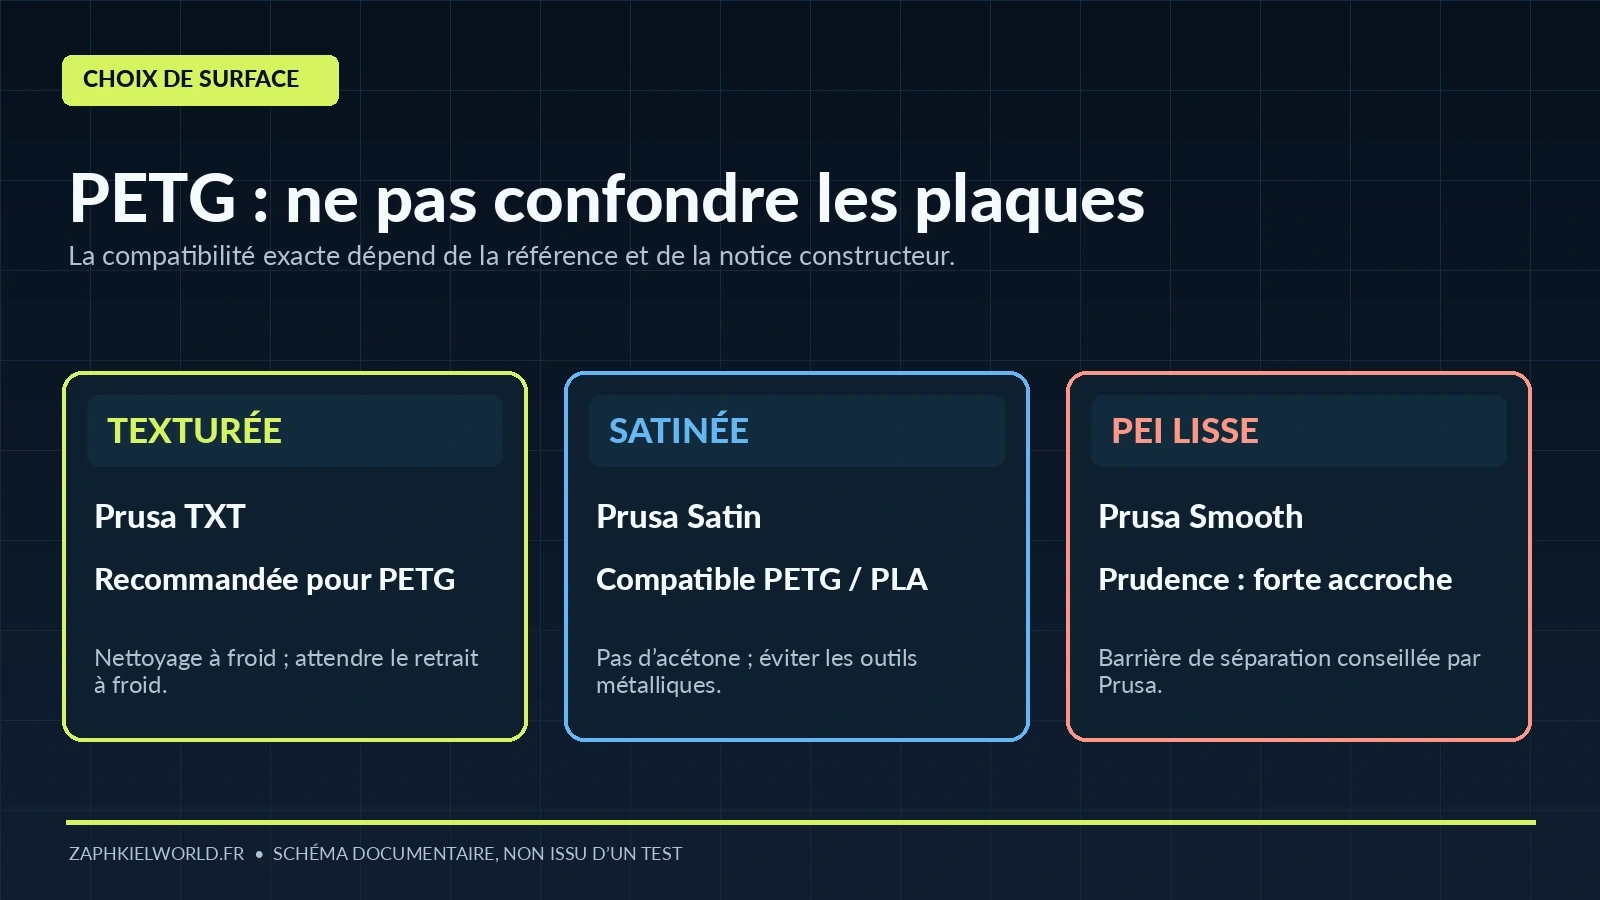
Une imprimante peut accepter plusieurs feuilles ou plaques sans que les réglages soient interchangeables. Chez Prusa, la plaque texturée thermolaquée est indiquée comme adaptée à des impressions répétées en PETG. La plaque satinée convient également au PETG et au PLA, avec une finition plus fine. La surface PEI lisse, en revanche, demande une vigilance particulière : la liaison avec le PETG peut devenir trop forte. Prusa préconise une couche de séparation, par exemple un bâton de colle adapté, lorsqu'on utilise malgré tout cette surface avec ce matériau.
Il ne faut pas déduire de ces indications que toute plaque « PEI » nécessite de la colle ou qu’aucune plaque texturée n’en nécessitera jamais. La recommandation est liée à la surface exacte. Avant de toucher au slicer, notez la marque, la référence et l'état du plateau. Vérifiez aussi qu'il est parfaitement positionné : poussière ou filament coincé dessous peuvent perturber la calibration.
- PEI texturé thermolaqué Prusa : surface recommandée par le fabricant pour le PETG. Nettoyage à froid et retrait après refroidissement.
- Surface satinée Prusa : compatible avec le PETG et le PLA. Ne pas employer d’acétone.
- PEI lisse Prusa : adhérence potentiellement excessive ; couche de séparation recommandée pour le PETG, sous peine d’endommager le revêtement.
- Plaque tierce ou revêtement propriétaire : consulter la notice de la surface exacte, sans généraliser les consignes Prusa.
Nettoyer avant de corriger un mauvais profil
Les traces de doigts et les résidus de produit peuvent suffire à ruiner la régularité de la première couche. Pour ses plaques texturées, Prusa recommande un nettoyage à froid, notamment avec de l'alcool isopropylique proche de 90 %, sans additifs cosmétiques. L'alcool destiné à la peau peut contenir des composants inadaptés à une surface d'impression. On applique le produit avec précaution sur un chiffon non pelucheux compatible ; on évite de vaporiser à proximité d'une machine chaude ou de ses circuits.
Si un nettoyage ordinaire n’est pas suffisant, la documentation Prusa évoque un nettoyage occasionnel à l'eau tiède additionnée d'un peu de liquide vaisselle, puis un séchage complet. Attention : la plaque texturée n'est pas à laisser tremper ni à traiter comme une surface totalement étanche. Les procédures des autres fabricants peuvent différer.
Deux interdictions à retenir pour les plaques Prusa satinées et texturées : l’acétone et les outils métalliques agressifs. Le fabricant avertit que l’acétone dégrade ces revêtements et déconseille les spatules métalliques susceptibles de les rayer. Le congélateur n’est pas non plus une méthode de décollage recommandée.
Première couche : trop haute, correcte ou trop écrasée ?
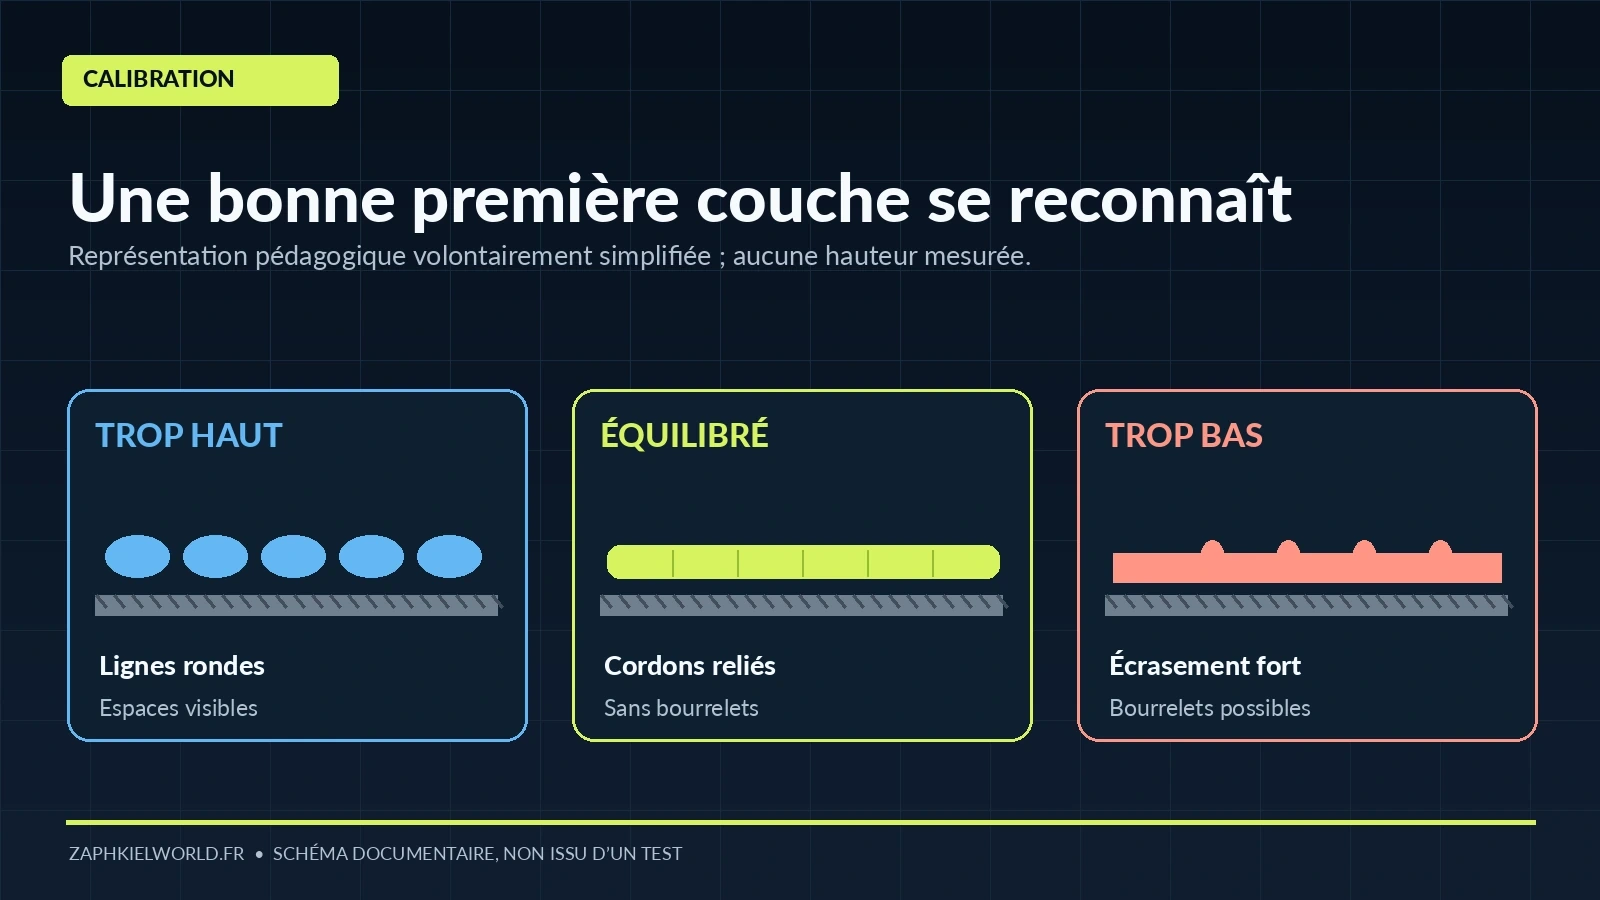
La première couche doit se déposer régulièrement dans les reliefs de la plaque. Si la buse est trop haute, les cordons conservent une section trop arrondie, les lignes se rejoignent mal et la pièce n’accroche pas. Si elle est trop basse, la matière se retrouve écrasée excessivement : bourrelets, débordements ou accumulation sur la buse apparaissent. Sur une machine à compensation automatique, les défauts peuvent aussi venir de la plaque, d’une buse sale ou d’un profil inadéquat ; la compensation ne supprime pas la nécessité d'observer le résultat.
L’objectif n'est pas de reproduire la même valeur de Z-offset que pour une autre plaque. Sur certaines imprimantes Prusa, la plaque texturée est plus fine que la feuille lisse et nécessite son propre réglage de première couche. Une machine moderne à calibration automatique peut gérer tout ou partie de cette différence, mais il faut suivre sa procédure officielle.
Le test le plus instructif est souvent une petite plaque de première couche, imprimée dans les conditions réellement utilisées. Regardez si les lignes fusionnent uniformément et si la buse entraîne ou arrache du PETG. La couleur et la brillance du filament influencent l'aspect visuel : on se concentre sur les défauts observables, pas sur une photographie idéale trouvée en ligne.
Températures : utiliser une référence, pas une recette magique
Prusa publie, pour son contexte PETG, un exemple de 230 °C à la buse sur la première couche, 240 °C ensuite, avec 85 °C au plateau puis 90 °C. Ces chiffres sont bien des valeurs constructeur associées à son environnement technique, pas des températures validées pour toutes les bobines ou toutes les imprimantes. Le guide de matériaux Prusa présente par ailleurs une plage plus étendue pour le PETG. L'étiquette du filament, la fiche technique du plateau et le profil de départ compatible restent les références à consulter.
Pour diagnostiquer un décollement, résistez à la tentation de modifier simultanément buse, plateau, vitesse, débit et ventilation. Repartir du profil fabricant, ne modifier qu'un paramètre à la fois et photographier les résultats est plus fiable que multiplier les combinaisons au hasard. Une température trop élevée peut aussi renforcer une adhérence déjà excessive.
Ventilation et géométrie : les autres variables souvent oubliées
L'adhérence d'une pièce très fine au centre du plateau ne dit pas tout sur un boîtier large doté de quatre angles. Plus le modèle présente de longues arêtes ou des changements de section, plus la question des contraintes et du refroidissement peut se poser. Un brim peut agrandir la surface de contact, mais il ajoute du matériau et du nettoyage. Avant de l'activer, vérifiez l'orientation de la pièce et la qualité de la première couche.
Les consignes de ventilation dépendent elles aussi du profil choisi. Les premiers millimètres peuvent nécessiter une ventilation modérée selon le matériau et l’imprimante ; une réduction excessive de la ventilation peut en revanche dégrader les surplombs. Ne recopiez pas les paramètres d'un PETG standard sur un filament chargé, haute vitesse ou formulé différemment.
Pourquoi une pièce colle parfois trop fort
Lorsque le PETG recouvre une vaste surface, l’effort de retrait peut devenir important. Sur une plaque flexible compatible, Prusa indique que les pièces peuvent se détacher naturellement après refroidissement. On laisse donc l’ensemble refroidir avant de fléchir doucement la plaque, sans tirer brutalement sur la pièce. Les grandes surfaces et les petites géométries fragiles appellent une précaution supplémentaire.
Si une pièce reste fortement fixée, on ne glisse pas automatiquement une lame métallique sous l'objet, et on n'improvise ni bain froid ni passage au congélateur. On consulte d’abord les recommandations de cette plaque précise. Si une première opération laisse apparaître un début d’arrachement, on suspend les essais : aucun objet imprimé ne mérite de sacrifier un revêtement.
Diagnostic pratique : observer le symptôme avant d’agir
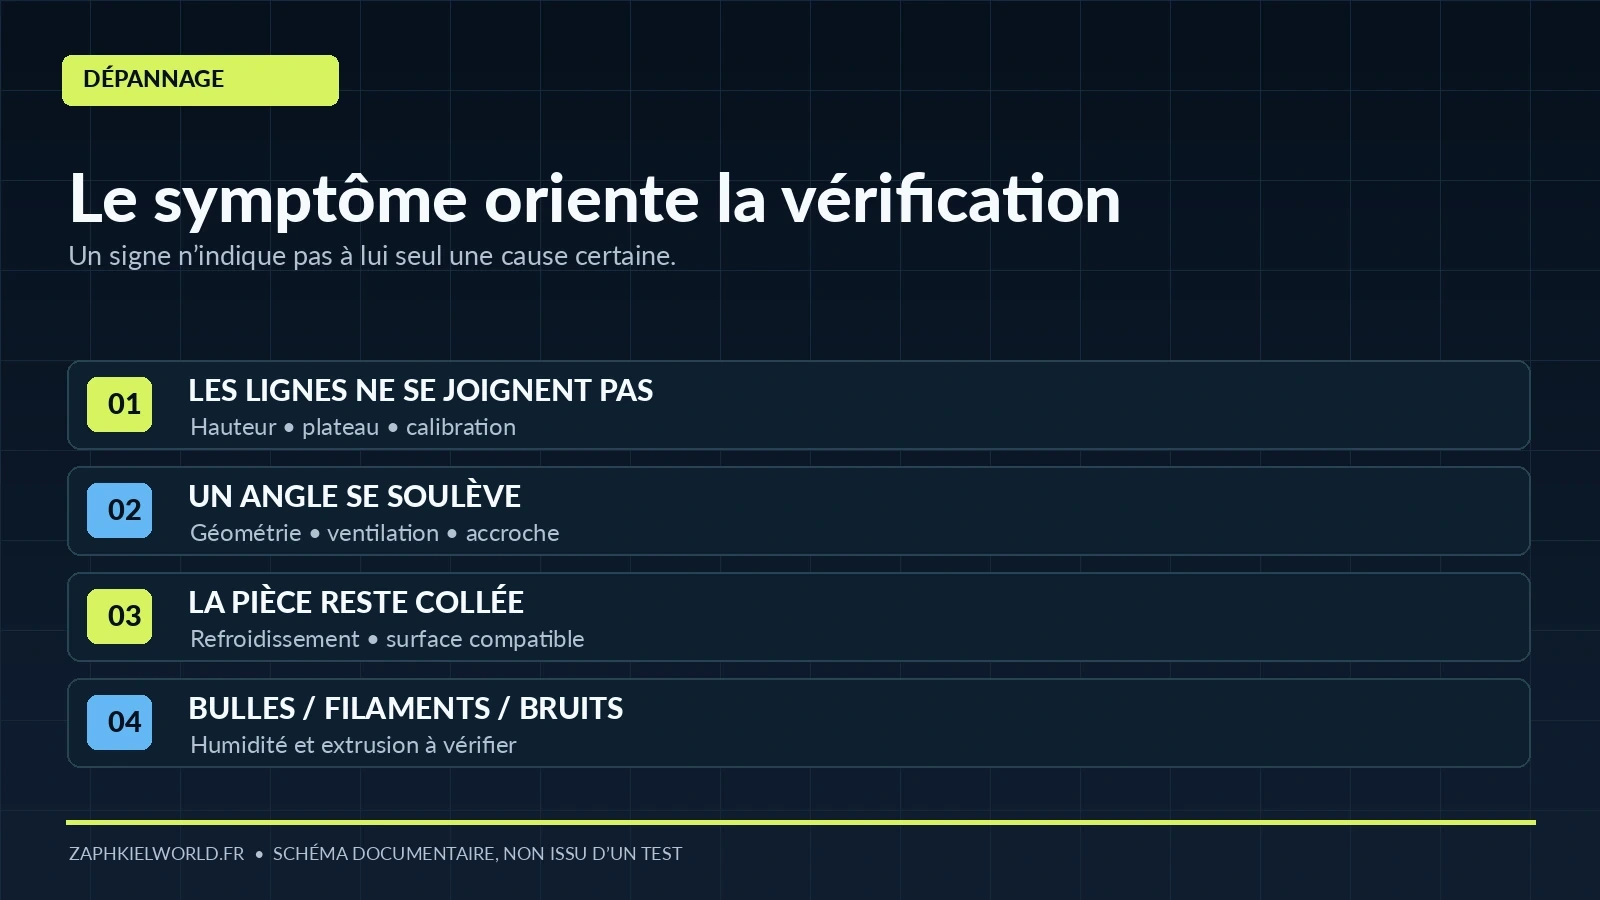
- Cordons de la première couche qui ne se rejoignent pas : vérifier la hauteur de buse, le profil et la compensation. Commencer par le nettoyage, la calibration et une petite pièce témoin.
- Bourrelets ou matière poussée devant la buse : rechercher une couche trop écrasée ou un débit incorrect ; inspecter le dépôt et reprendre le profil constructeur.
- Angle qui se soulève après plusieurs couches : examiner géométrie, ventilation et accroche locale ; contrôler l’orientation et la première couche avant d’ajouter un brim.
- Pièce presque impossible à retirer : suspecter une surface incompatible ou une adhérence excessive ; laisser refroidir et consulter la notice de la plaque.
- Bulles, crépitements, nombreux fils : contrôler une éventuelle humidité et les conditions d’extrusion, indépendamment du plateau.
Ces symptômes ne désignent pas automatiquement une cause unique. Une buse encrassée peut imiter un problème de hauteur ; une bobine humide peut rendre la matière irrégulière ; une plaque grasse peut créer un défaut localisé. Le guide sert à ordonner les vérifications, non à garantir la réparation d'une machine particulière.
Un PETG humide peut brouiller complètement le diagnostic
Le PETG peut absorber de l'humidité. Selon l'état de la bobine et la formulation, cela peut s'accompagner de fils, de petites bulles ou d'un état de surface dégradé. Dans sa documentation relative au séchage, Prusa recommande pour ses filaments PETG 55 °C pendant 6 heures, sous réserve de compatibilité avec la bobine et l'appareil de séchage. Il ne faut pas appliquer aveuglément cette procédure à une bobine d'une autre marque, ni supposer qu’un four domestique maintient précisément une telle température.
Un contenant hermétique avec déshydratant aide à limiter la reprise d'humidité, mais ne sèche pas nécessairement une bobine déjà humide. Prusa fait explicitement la différence entre stockage au sec et séchage actif. Avant d'accuser le plateau, observez la qualité d'extrusion et l'historique de stockage.
La méthode Zaphkiel World pour éviter les essais inutiles
Voici l'ordre que nous recommandons, à partir des consignes techniques documentées. Commencez par identifier la plaque et le PETG exacts ; contrôlez ensuite l'état de la surface et nettoyez-la selon la notice. Chargez le profil prévu pour cette machine et ce matériau. Réalisez une petite pièce témoin en surveillant la première couche. Si un défaut apparaît, ne modifiez qu'un paramètre à la fois et notez le résultat. Enfin, laissez refroidir avant de retirer la pièce selon la méthode admise pour la plaque.
Le journal d'impression n'a pas besoin d'être compliqué : modèle de l'imprimante, slicer et version, référence de bobine, type de plaque, profil, paramètre modifié, défaut observé, photo de la première couche et état du plateau après retrait. Ce sont précisément ces informations qui rendent un conseil technique reproductible.
Quand faut-il remplacer sa plaque ?
Une rayure superficielle ne prouve pas nécessairement qu'une plaque doit être remplacée. En revanche, un arrachement du revêtement, une corrosion importante, une déformation anormale ou des défauts persistants et localisés justifient une inspection attentive. On ne ponce pas et on ne traite pas chimiquement une surface tierce sur la base de conseils destinés à une autre référence. Le remplacement doit être compatible avec le plateau chauffant et les capteurs de l'imprimante.
Quels consommables envisager ?
On peut avoir besoin d'une bobine PETG adaptée, d'une seconde plaque compatible ou d'un système de stockage au sec. Aucun de ces achats ne remplace un bon diagnostic. Deux exemples de catalogues marchands partenaires sont proposés ci-dessous à titre de recherche, sans recommandation de produit testé ni affirmation de compatibilité avec votre imprimante.
Liens commerciaux / affiliation : Zaphkiel World peut percevoir une commission si vous achetez via ces liens, sur un achat éligible. Les prix et conditions sont ceux du marchand ; les références, disponibilités et tarifs sont à vérifier chez le vendeur au moment de l'achat.
- Consulter le filament Creality Hyper PETG 1,75 mm : site marchand partenaire
- Explorer les filaments PETG ELEGOO : catalogue marchand partenaire
Une bonne première couche doit aussi se détacher proprement
Avec du PETG, la bonne question n'est pas « comment obtenir le maximum d'accroche ? », mais « comment conserver une adhérence stable, maîtrisée et réversible ? ». Une plaque texturée correctement entretenue constitue une solution courante, sans être universelle. Les notices de surface, le profil de la bobine, l'observation de la première couche et le refroidissement avant retrait apportent plus de résultats utiles qu'une suite de corrections improvisées.
Ce guide restera un guide documentaire tant que nous n'aurons pas réalisé un protocole d'essais identifié. Un comparatif expérimental exigerait plusieurs impressions, des relevés photographiques et un examen de la plaque après chaque retrait, pas une collection d'impressions personnelles présentées comme des mesures.
Sources et méthode
Les documents ci-dessous ont été consultés pour cette synthèse. Les notices Prusa décrivent les plaques et matériaux Prusa ; elles ne démontrent pas les propriétés de toutes les plaques du marché.
- Prusa Knowledge Base, plaque texturée, entretien, compatibilité PETG, retrait et précautions.
- Prusa Knowledge Base, plaque satinée, entretien et compatibilité PETG.
- Prusa Knowledge Base, PETG, exemple de profil et avertissement sur PEI lisse.
- Prusa Knowledge Base, première couche, nettoyage et diagnostic.
- Prusa Knowledge Base, calibration de première couche, signes visuels d'un décalage de hauteur.
- Prusa Knowledge Base, séchage des filaments, humidité, stockage et procédure PETG propre à Prusa.
- Prusa Knowledge Base, guide des matériaux, plages et compatibilité des surfaces.
Dernière révision documentaire : 20 octobre 2026. Illustrations originales générées pour ce guide, schémas explicatifs non issus d'une photographie d'essai Zaphkiel World. Les fiches commerciales peuvent changer. Aucun filament, plateau ou équipement cité n'a été testé pour ce dossier.